

Rilson Gasket
Ang Ningbo Rilson Sealing Material Co, Ltd ay Nakatuon upang matiyak ang ligtas at maaasahan Ang pagpapatakbo ng mga sistema ng sealing ng likido, nag -aalok kliyente ang naaangkop na teknolohiya ng sealing mga solusyon.
Twenty minutes into a hydrotest, a 6-inch raised-face flange starts to weep at its outer edge. The bolts are at the specified torque, the gasket is new, and the pipe was cleaned before assembly. Nothing on the joint looks wrong — and that is usually the point.
Narito ang maikling sagot: a pagtagas ng flange gasket ay halos palaging isang magkasanib na problema sa halip na isang bahaging problema. Ang gasket ay ang pinakamalambot na elemento sa isang stack ng matigas na bakal, kaya maaari lamang itong magseal kung ang joint ay magbibigay dito ng tatlong bagay sa parehong oras: sapat na natitirang bolt load, flange ay nakaharap sa gasket na maaaring kumagat, at isang materyal na nakaligtas sa tunay na temperatura, presyon at daluyan. Mawala ang alinman sa mga iyon at magbubukas ang isang daanan ng pagtagas, kadalasan sa loob ng iisang thermal cycle.
Ang tatlong tseke, sa pagkakasunud-sunod: ay ang bolt load kahit na at sapat na mataas; tumutugma ba ang mga mukha sa finish at flatness na kailangan ng gasket; at tama ba ang klase ng gasket para sa aktwal na serbisyo? Gawin ang mga ito sa ganoong pagkakasunud-sunod bago mag-order ng ibang produkto.
Ang isang gasket ay hindi selyado sa pamamagitan ng pagiging masikip. Nagse-seal ito sa pamamagitan ng pagkulong: i-compress sa pagitan ng dalawang mukha hanggang sa mapuno nito ang mga micro-gaps ng mga ibabaw, pagkatapos ay hawakan doon ng elastic rebound ng bolts. Binabawasan ito ng ASME boiler at pressure vessel (Seksyon VIII, Div. 1, Appendix 2) sa dalawang salik — isang seating stress y upang magtatag ng paunang kontak at isang kadahilanan sa pagpapanatili m upang mapanatili ang pakikipag-ugnay sa ilalim ng panloob na presyon. Kapag bumaba ang natitirang load sa ibaba ng kailangan ng gasket, ang joint ay hihinto sa pagiging hadlang.
Iyon ang dahilan kung bakit ang parehong estilo ng gasket ay tumatagal ng maraming taon sa isang linya at nabigo sa isang linggo sa isa pa. Ang pagtagas ay ang nakikitang dulo ng mabagal na pagkawala ng load, isang ibabaw na hindi kailanman tumugma sa gasket, o isang medium na umatake sa binder.
Schematic trend, hindi nasusukat na data: bumababa ang pagtagas habang tumataas ang load, bumababa sa loob ng window ng disenyo, pagkatapos ay umakyat muli kapag nadurog ang gasket o umikot ang mga flanges.
Ang mga pagsisiyasat sa field ay malamang na bumagsak sa isang maikling listahan. Ang pagpapangalan sa landas ng kabiguan ay unang nakakatipid ng pinakamaraming oras, dahil ang bawat landas ay may isang mapagpasyang pagsusuri.
| Daan ng kabiguan | Ang karaniwan mong nakikita | Suriin muna |
|---|---|---|
| Hindi pantay o mababang bolt load | Tumagas sa isang tabi lamang; gasket naka-compress sa isang arko, hindi nagalaw sa tapat | Pagkakasunod-sunod ng paghihigpit, pampadulas, pagkakalibrate ng torque wrench |
| Nasira ang mukha o maling pagtatapos | Radial scratches mula sa bore hanggang bolt circle; makintab o punit na mukha | Ra and Rz, flatness, straight-edge check |
| Maling klase ng gasket | Maagang pagkabigo, gasket malutong, durog o na-extruded | Mga limitasyon ng Datasheet laban sa totoong temperatura, presyon, medium |
| Error sa pag-install | Gupitin, baluktot o ginamit muli ang gasket; dumi na nakulong sa ilalim ng singsing | Ang rekord ng pagpupulong at mga marka ng saksi sa lumang gasket |
| Thermal cycling at relaxation | Lumalabas ang pagtagas sa panahon ng pag-init o pagkatapos ng shutdown | Kung ang isang muling metalikang kuwintas ay naka-iskedyul pagkatapos ng unang pag-init |
| Piping strain at vibration | Ang mga flange ay hindi na magkatulad; pagbabago ng agwat sa temperatura ng linya | Pag-align, spacing ng suporta, malamig na tagsibol |
Tatlong ruta ang mahalaga, at ang mga investigator ay madalas na humahabol lamang sa una. Ang pagtagas ng mukha ay tumatawid sa pagitan ng gasket at flange. Ang permeation ng katawan ay dumadaan sa mismong gasket material — ang karaniwang salarin na may pinong media gaya ng hydrogen o mga low-molecular-weight na gas. Ang ikatlong ruta ay hindi isang landas sa pamamagitan ng gasket sa lahat: ang bolt load ay nakakarelaks lamang, at ang joint ay bubukas.
Nagpasya si Ra kung makakapit ang isang gasket. Masyadong magaspang at hindi maaaring tulay ng gasket ang mga taluktok; masyadong makinis at ang isang sheet gasket ay walang makakagat, kaya ito ay gumagapang patagilid sa ilalim ng pagkarga. Inaasahan ng bawat klase ng gasket ang sarili nitong bintana, at ang bintana ay mas makitid kaysa sa iminumungkahi ng karamihan sa mga guhit.
Mga karaniwang hanay ng pagtutukoy para sa mga machined na mukha; kumpirmahin ang eksaktong window sa gasket datasheet at ang flange standard (ASME B16.5 o EN 1092-1).
Dalawang detalye ang mahalaga gaya ng karaniwan. Una, Rz — maaaring tumama ang mukha sa target nitong Ra at tumagas pa rin kung mataas ang peak-to-valley roughness. Pangalawa, direksyon: radial scratches na tumatakbo mula sa bore out hanggang sa bolt circle ay bumubuo ng isang tuwid na channel sa buong sealing band, habang ang concentric machining mark ay bihirang gawin. Ang isang makintab na mukha ay hindi awtomatikong isang mas mahusay na mukha, at ang isang magaspang ay hindi awtomatikong mas masahol pa; ang mahalaga ay ang kasunduan sa pagitan ng gasket at ibabaw. Ang aming tala sa kung paano nakakaapekto ang flange surface finish sa spiral wound gasket sealing sumasaklaw sa parehong punto nang mas malalim.
Ang mga halaga ng torque ay isang karaniwang blind spot. Ang pagtatrabaho sa mga bolted joint ay matagal nang nagpakita na ang friction lamang ay nakakalat ng preload ng humigit-kumulang 25-30% para sa isang partikular na torque (Bickford, Isang Panimula sa Disenyo at Gawi ng Bolted Joints ), kaya ginagarantiyahan ng naka-calibrate na wrench ang torque, hindi ang load.
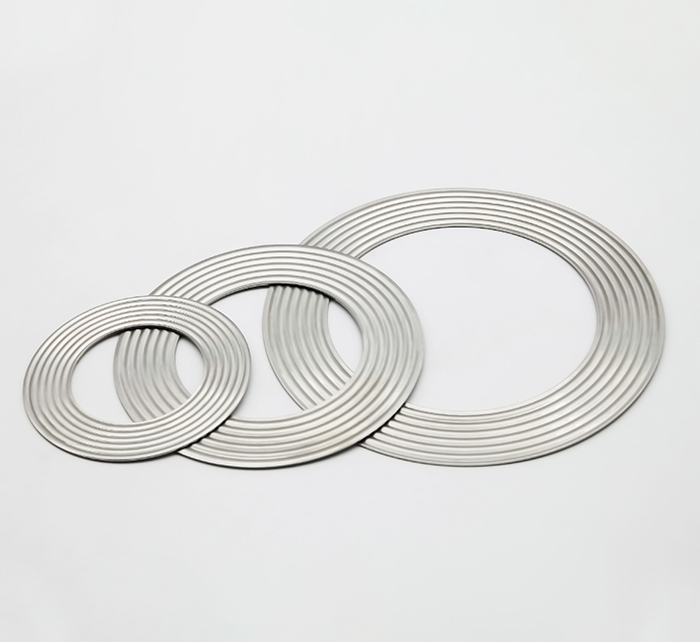
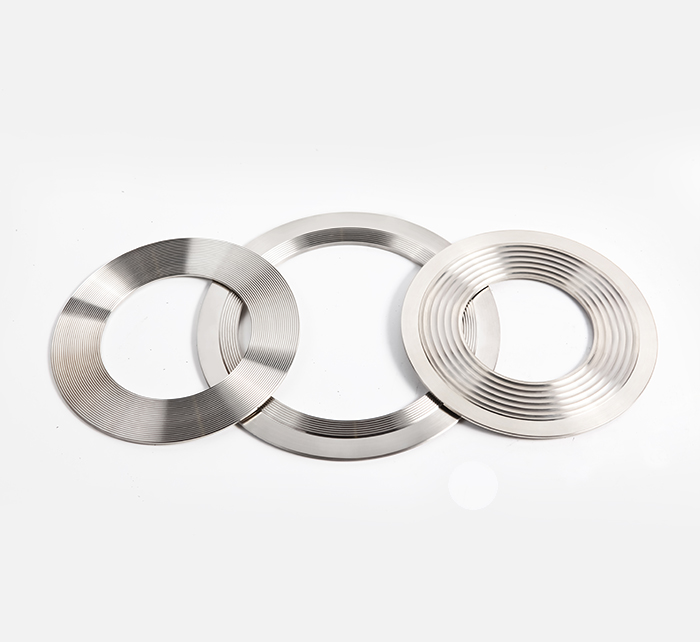
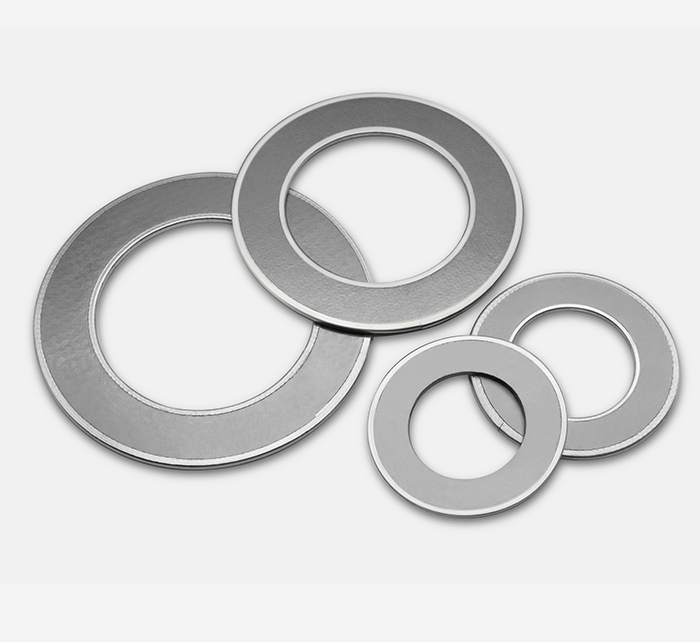
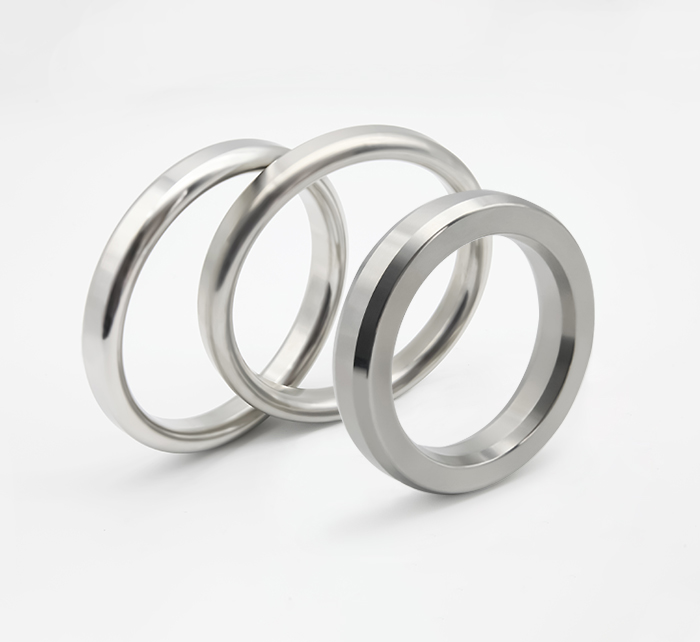
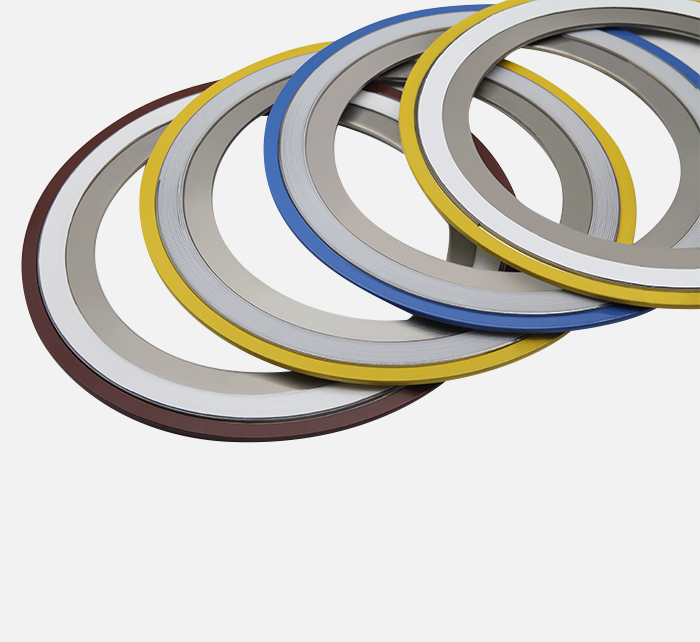
Dapat sundin ng pagpili ang serbisyo, hindi ang huling purchase order. Bilang isang gumaganang panuntunan: ang mga sheet gasket ay angkop sa mababang presyon ng serbisyo ng utility sa magagandang mukha; sinasaklaw ng spiral wound ang singaw, hydrocarbon at moderate-to-high pressure na mga tungkulin; pinangangasiwaan ng kammprofile ang cyclic at high-temperature joints kung saan ang manipis, metal-backed na gasket ay lumalaban sa pagpapahinga; at ang mga ring joint gasket ay nabibilang sa high-pressure, API-style na mga application kung saan ang seal ay metal-to-metal sa loob ng precision groove.
 Spiral Wound Gasket para sa Steam at Hydrocarbon Service Galugarin ang mga istilo, singsing, metal at filler para sa moderate-to-high pressure sealing, na may gabay sa pagpili at pag-install. Tingnan ang Produkto →
 Mga Kammprofile Gasket para sa High-Pressure at High-Temperature Joints Suriin ang mga serrated metal core, graphite o PTFE facings, at RK style para sa cyclic, high-temperature sealing kung saan ang mga conventional gasket ay maaaring masira o maalis. Tingnan ang Produkto →
 Ring Joint Gaskets para sa High-Pressure na Serbisyo ng Langis at Gas Paghambingin ang R, RX, BX at mga estilo ng singsing ng lens, mga opsyon sa metal at mga pagsasaayos ng pamantayang API para sa metal-to-metal sealing sa mga precision na flange grooves. Tingnan ang Produkto →
Ang pag-install ay nagpapasya kung ang pagpipiliang iyon ay humahawak. Linisin at siyasatin ang magkabilang mukha, magkabit ng bagong gasket sa bawat oras, mag-lubricate ng mga stud thread at nut face ng isang produktong tugma sa temperatura ng serbisyo, at itaas ang joint sa crossed pass. Kung saan ang graphite o PTFE-based na mga materyales ay kasangkot, ang isang re-torque pagkatapos ng unang thermal cycle ay mabawi ang karamihan sa pagkarga na nawala sa pagsasama-sama.
Ang exhaust flange gasket sa isang kotse o trak ay sumusunod sa parehong mga patakaran. Dalawa o tatlong studs, isang malambot na gasket at pare-pareho ang thermal cycling; kapag ang joint ay bumukas makakakuha ka ng isang tik sa idle na nagiging isang dagundong sa ilalim ng load. Ang pagdodoble ng mga gasket o pag-iimpake ng joint gamit ang sealer ay minsan ay nagpapatahimik dito nang ilang sandali, ngunit ang pinagbabatayan ay karaniwang isang naka-warped o eroded flange na mukha o isang corroded fastener na hindi na kayang humawak ng load. Ayusin ang mga mukha, palitan ang mga fastener, pantay-pantay ang torque — at ang pagtagas ay mas matagal kaysa sa anumang sealant.
Hindi sapat o hindi pantay na pagkarga ng bolt, na sinusundan ng isang flange na mukha na hindi tumutugma sa kinakailangan sa pagtatapos ng gasket. Ang kabiguan ng materyal ay pumapangatlo, hindi una.
Bihirang mahaba. Ang sobrang metalikang kuwintas sa isang gilid ay pinaikot ang flange at ibinababa ang kabaligtaran na arko, kaya ang pagtagas ay gumagalaw sa halip na magsara. Kung ang dahilan ay materyal o isang nasira na mukha, mas maraming metalikang kuwintas ang nagpapabilis sa pagkabigo.
Ang halaga ay nagmumula sa gasket seating stress, laki ng bolt at kundisyon ng friction — hindi mula sa isang generic na talahanayan. Gamitin ang mga figure ng gasket maker, ilapat ang mga ito sa crossed pass, at itala ang lubricant na ginamit, dahil binabago ng friction ang load para sa parehong torque.
Ang pagsasama-sama at pagpapalawak ng thermal ay binabawasan ang natitirang pagkarga sa unang ikot ng init. Karaniwang pinipigilan ito ng nakaiskedyul na re-torque, tamang kapal ng compression ring at face finish sa loob ng tinukoy na hanay ng Ra.
Karaniwang 3.2–6.3 µm Ra para sa sheet at spiral wound gasket at 0.8–1.6 µm para sa ring joint grooves, na walang mga gasgas sa radial at katanggap-tanggap na flatness sa buong mukha.
Naka-warped o corroded flange face, nakaunat o kinakalawang na studs, at paulit-ulit na mga heat cycle na nagpapahinga sa joint. Ang pagpapalit ng gasket nang hindi itinatama ang mga mukha at mga fastener ay humahantong sa paulit-ulit na pagtagas.
Rilson Gasket
Ang Ningbo Rilson Sealing Material Co, Ltd ay Nakatuon upang matiyak ang ligtas at maaasahan Ang pagpapatakbo ng mga sistema ng sealing ng likido, nag -aalok kliyente ang naaangkop na teknolohiya ng sealing mga solusyon.
Copyright © Ningbo Rilson Sealing Material Co, Ltd. Nakalaan ang lahat ng mga karapatan.
